 金牌会员
 已认证
日本 MACOHO(磨考)mini PFE 200 传送带运送式湿喷砂装置技术解析
1 产品概述
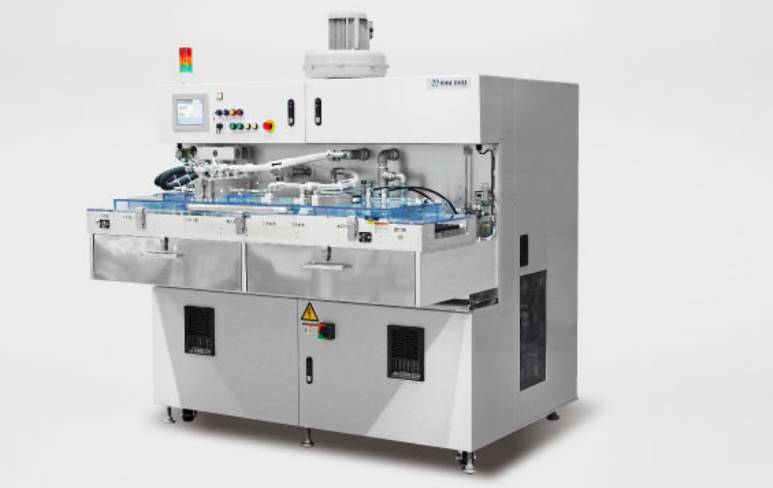
mini PFE 200 传送带运送式湿喷砂装置是日本マコー株式会社(磨考,MACOHO)面向薄板状工件开发的小型全自动设备,最适合长条状、板状工件的批量生产。MACOHO 拥有 30 年以上的湿喷砂技术积累,产品覆盖从手动式到全自动机的广泛产品线。mini PFE 200 使用宽幅喷枪对长方形、板状小工件两面进行均匀处理,与以往机型相比实现了压倒性的节省空间和小型化;从喷砂处理到水洗、控水均在设备内部自动完成,最适合印刷电路板、半导体、陶瓷板等的清洗和磨削。
mini PFE 200 属于 MACOHO 板状工件湿喷砂装置系列的紧凑机型:该系列大型机 PFE可处理最大 600 mm 宽的板材,而 mini PFE 100/200则是按工件尺寸划分的更低成本小型版本,适合半导体、陶瓷板、铜板、薄膜等工件。其中 mini PFE 200采用上下各 1 只宽幅喷枪,工件在传送带上通过时表里两面被同时均匀处理,无需翻面即可完成双面加工,显著提升生产效率与处理一致性。
2 湿喷砂原理与装置构成
湿喷砂是一种以水为介质的物理表面处理工艺。将研磨材与水混合制成浆料状,用压缩空气从专用喷嘴高速喷出;浆料撞击工件表面时,研磨材对表面进行刮削、打击与摩擦,实现清洗、去毛刺与表面粗化,水则同时将切屑、污垢与研磨材冲走。由于压缩空气使浆料雾化,可对曲面与三维物体进行均匀处理,并可使用精细研磨材实现超微细表面加工,处理精度高。
与干式喷砂相比,湿喷砂在湿式环境中进行,无粉尘飞散,可防止粉尘爆炸,也无溶剂火灾风险,作业环境清洁安全;使用 50 µm 以下的微粒子磨料时,表面与螺纹不会受到损伤,特别适合薄板、精密零件的处理。装置系统一般由水槽、磨料槽、混合与供给单元、泵、压缩机、喷砂枪与回收单元构成,水与研磨材循环使用,水量损失小,环境负荷低。
3 装置结构与处理流程
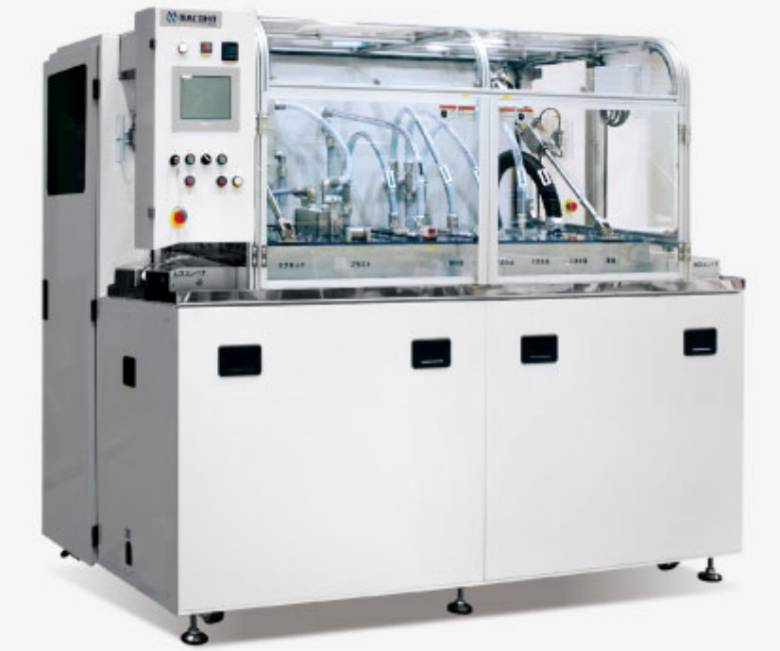
mini PFE 200 为传送带运送式结构,工件以水平传送带连续送入处理区。处理区内上下各配置1 只宽幅喷枪,喷枪沿宽度方向形成均匀的喷射覆盖,工件通过时表里两面同时接受喷射处理。宽幅喷枪的狭缝式喷嘴断面设计,使喷射作用力在喷幅方向上均匀分布,从而保证整面处理的一致性。传送带速度可在0.3~3.0 m/min 范围内调节,以适应不同工件与处理强度的要求。
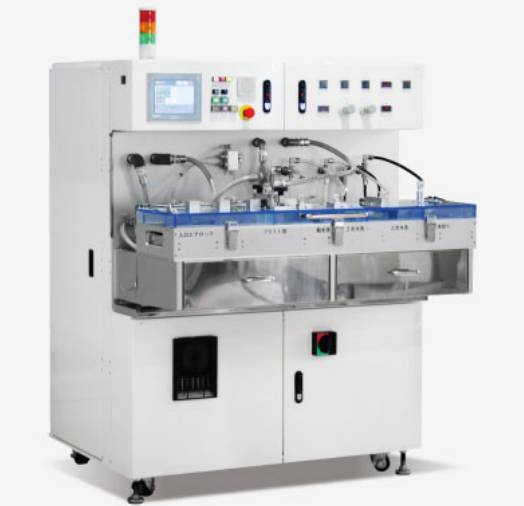
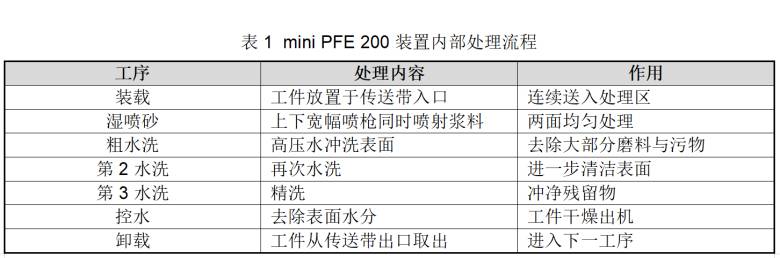
装置内部将湿喷砂、水洗与控水集成为线内连续流程:工件经装载后依次通过湿喷砂区、粗水洗、第 2 水洗、第 3 水洗与控水区,最终从另一端卸载,全过程无需人工介入。多级水洗可充分冲净附着于工件表面的残留磨料与污物,控水区去除表面水分,工件出机后即可进入下一工序,实现与生产线的连续对接。
4 型号与规格
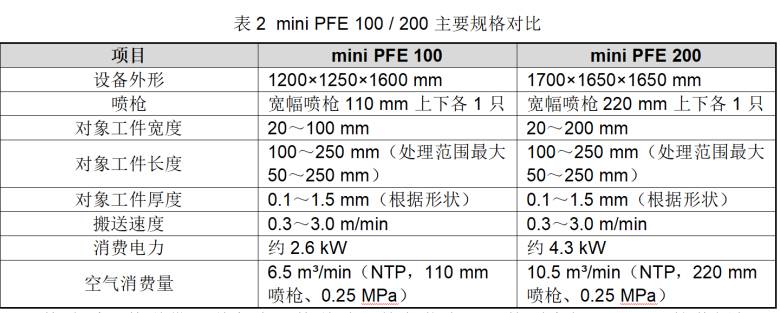
mini PFE 系列按对象工件宽度分为两种型号:mini PFE 100对应宽度 20~100 mm 的工件,mini PFE 200对应宽度 20~200 mm 的工件。两者结构相同,均采用上下宽幅喷枪与传送带运送方式,差别主要在于喷枪宽度与设备外形。mini PFE 200外形尺寸 1700(W)×1650(D)×1650(H) mm,搭载 220 mm 宽幅喷枪,消费电力约 4.3 kW,空气消费量10.5 m³/min(NTP,220 mm 喷枪、喷砂气压 0.25 MPa 时)。
传动采用传送带运送方式,传送时工件负荷小,即使厚度仅 150 µm 的薄板加工对象也可不受损伤地进行表面清洗。装置整体紧凑,占地面积小,适合在现有生产线中灵活布置;设备底部配置脚轮,便于移动与布局调整。按需还可选配自动上料/下料装置、自动磨料供给单元、污泥收集单元与排水单元,实现更高级别的自动化连续生产。
5 应用领域
mini PFE 200 的主要应用集中在电子元器件与薄板材料的表面处理环节:IC/LED 引线框架的除毛刺(去飞边),树脂成型品的去毛刺,陶瓷基板的敷粉去除,以及不导体层去除等。在半导体领域,作为镀金前处理工序,去除封装树脂成型时产生的毛刺,保障后续电镀质量;对嵌入式 LED 芯片,可刮除环氧等过成型树脂,露出芯片与电极。在印刷电路板领域,用于基板镀金前清洗,去除制造过程中的表面污染,提高金镀层的附着力;也可用于倒装芯片封装电路表面的精细粗化,改善底填密封胶的润湿填充性能。
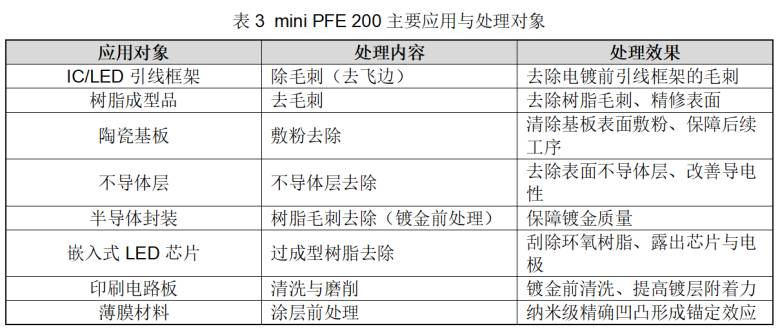
此外,PFE 系列在印刷电路板领域的处理还包括阻焊显影残渣的去除,以及堆积式基板表面含填充剂树脂层的均匀高速处理等。由于宽幅喷枪可对整面均匀施加喷射力,mini PFE 200在大面积薄板工件上同样能保证处理的均匀性与一致性,适合量产线的连续稳定生产。
6 使用与维护注意
使用 mini PFE 200 时,应根据工件宽度确认是否在20~200 mm 的适用范围内,并按工件形状与材质选择合适的研磨材种类、粒度与喷砂气压,避免过度喷射损伤薄板表面。搬送速度应在 0.3~3.0 m/min 范围内按处理强度要求设定:速度过快可能处理不足,速度过慢则可能造成过度处理。薄板工件(如 150 µm 级)应确保传送平稳,防止工件翘曲或卡入传送机构。
维护方面,应定期检查宽幅喷枪喷嘴的磨损情况,狭缝式喷嘴长期使用后可能出现磨损导致喷射分布不均,应及时更换;水槽与磨料循环系统应定期清理,防止磨料沉淀与污物堆积影响浆料浓度稳定;磨料浆料浓度应按规定定期检测并补充,保证处理效果一致。空气管路应检查过滤器与压力设定,确保供气稳定;传送带与驱动机构应定期润滑并检查张紧状态,水洗与控水单元应检查喷嘴堵塞与排水畅通情况。长期停用前应排空系统内浆料并冲洗管路,防止磨料固化堵塞流道。
7 结语
日本 MACOHO(磨考)mini PFE 200传送带运送式湿喷砂装置,以上下宽幅喷枪对薄板状工件两面同时进行均匀处理,并将湿喷砂、水洗、控水集成于设备内部全自动完成,实现了长条状、板状工件批量生产的高效化与品质稳定化。装置以水与研磨材混合的浆料为处理介质,无粉尘、无溶剂风险,作业环境安全清洁;传送带运送对薄板负荷小,150 µm 级薄板也可无损处理,宽幅喷枪保证了整面处理的均匀一致。从 IC/LED 引线框架除毛刺、半导体封装树脂处理到印刷电路板清洗磨削与薄膜涂层前处理,mini PFE 200为电子元器件与薄板材料的表面处理环节提供了紧凑、低成本且高度自动化的可靠选择。

- 加拿大Excelitas OmniCure LX500 UV‑LED点光源固化控制器
- 日本Niimi NZ系列 超细粒径氧化锆研磨球 0.01/0.03/0.05mm
- 日本High‑Techno‑Rise MKPF‑S100 粉体摩擦试验机
- 卢森堡HITEC IPHT 单粒硬度测试仪 炭黑颗粒破碎强度检测仪
- 日本ADVANCE‑RIKO MILA‑5000 卓上型红外灯加热装置
- 日本日清工程 TC系列 涡轮分级机 亚微米干式气流分级设备
- 日本ShopRKC BTM-30TAC-HT 高温型内置辐射温度计 IP69K 红外测温探头
- 日本CEMCO TCMD 搅拌机 CMP抛光浆液数字式化学混合机
- 日本RION MR-S1 浆料监测系统 CMP抛光液在线颗粒监控设备


