 钻石会员
 已认证
2026 年上半年,国内动力电池装车量保持高位增长,高镍正极加速量产落地,电解液向高电压、宽温域方向迭代;硫化物、氧化物、卤化物三条全固态技术路线同步迈入中试放大关键阶段。
行业虽已形成 “环境控制越前置,单位成本质量收益越高” 的普遍共识,但多数产线仍停留在 “水氧指标合格即满足要求” 的初级认知,对腐蚀介质侵蚀、高温转移二次污染、溶剂气相干扰等隐性良率杀手缺乏系统应对,成为工艺升级的隐形瓶颈。
作为国家级专精特新 “小巨人” 企业、国家高新技术企业,威格科技深耕惰性气氛设备领域二十余年,坚持自主研发,是国内锂电与固态电池领域惰性气氛设备的核心供应商,从三大工程维度构建适配全技术路线的手套箱解决方案。
威格全流程耐腐蚀体系
固态电池不同路线的腐蚀源差异显著,市面多数手套箱的 “耐腐蚀” 仅停留在箱体板材层面,忽略循环回路、密封件、风机、阀门等薄弱环节,短期参数看似达标,长期运行泄漏率持续攀升,水氧指标反复波动。
01循环管路
管路内壁防护处理,降低介质吸附、减少腐蚀位点。
02密封体系
摒弃传统密封方式,依据产品特征定制耐腐材质,搭配威格专利双层密封技术,威格是从微观分子运动的角度出发:密封圈和密封面之间永远存在比分子大的缝隙,即便再精密的表面工艺也无法阻隔分子通过缝隙;系统整体泄漏率稳定控制<0.001 vol%/h。
03净化系统升级
净化系统增加耐腐蚀溶剂涂层 + 防爆设计;净化材料做抗溶剂中毒预处理;可集成专用耐腐蚀吸附滤芯。
这套方案适配硫化物、卤化物等腐蚀性粉体与溶剂共存工况,解决 “短期水氧达标,长期气氛劣化” 的行业通病。
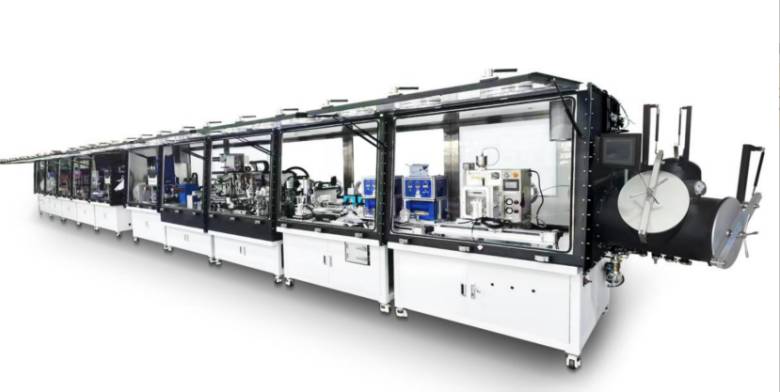
威格高温一体化集成方案
氧化物固态电池电解质与正极共烧结温度可达 1000℃以上。传统分体方案中,炉体在箱外,烧结完成后取出再转入手套箱,冷却、转移过程接触微量空气,电解质表面快速生成钝化层,直接拉高界面阻抗,材料性能大幅衰减。常温下水氧指标再好,只要高温后样品接触空气,前面工艺全部作废。
01炉箱气通 全程无水氧接触
炉腔与手套箱箱体气氛无缝连通,从粉体装填、高温烧结、冷却到电芯封装全程惰性保护,样品无水氧接触。
02独立净化 高温稳水氧
独立大容量分子筛净化回路,高温烘烤工况下箱内水氧稳定维持<1 ppm,避免高温放大微量水氧带来的界面副反应。
将高温设备内化为手套箱的工艺模块,而非独立外设,保障工艺变量全程可控,提升批次数据一致性,加速固态电池中试放大验证。该方案目前已在多家固态电池领军企业、顶尖高校实验室落地应用,烧结后样品界面阻抗较分体方案大幅度降低,有效加速了固态电池中试放大验证进程。
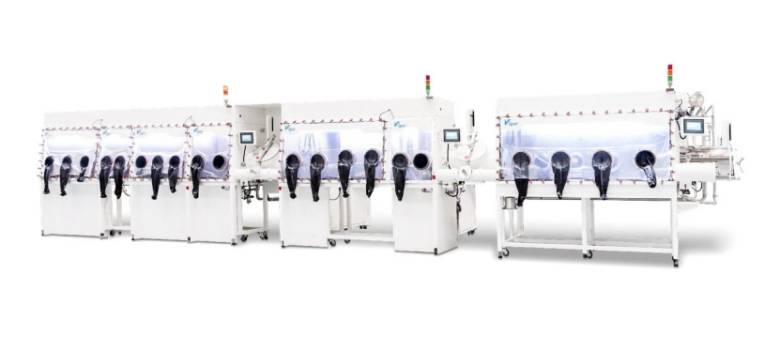
全周期工程能力
除三大核心能力外,威格惰性气氛系统还覆盖从研发到量产的全周期需求。
01模块化产线集成
可对接涂布、辊压、干法混料、热压、封装、无损检测等设备,支持分段式手套箱产线,适配实验室研发、小试、中试到量产逐步扩产;
02洁净环境方案
可实现 ISO 级洁净度,减少粉尘杂质对固固界面、锂金属负极的污染;
03智能监控平台
水氧、压力、泄漏率等数据接入中央监控系统,实现全生命周期可查;
04多路线兼容
同一平台可灵活切换硫化物、氧化物、卤化物、传统液态锂电装配工艺,降低多材料路线研发的设备投入。
结语
当固态电池从实验室走向中试量产,竞争的核心早已不是“能否做到 1ppm 水氧”,而是在真实工艺介质、高温、腐蚀性环境的长期冲击下,持续稳定维持惰性气氛。
标准手套箱可满足基础研究需求,但面对溶剂挥发、腐蚀介质、高温原位转移等复杂工况,需要从气体循环、前置处理、材料选型到设备集成的一体化定制方案。作为国家级专精特新 “小巨人” 企业、国家高新技术企业,威格科技坚持自主研发创新,以专利技术突破行业痛点,用工程化能力守住电池研发的气氛底线,持续为中国锂电与固态电池产业的产业化升级保驾护航。